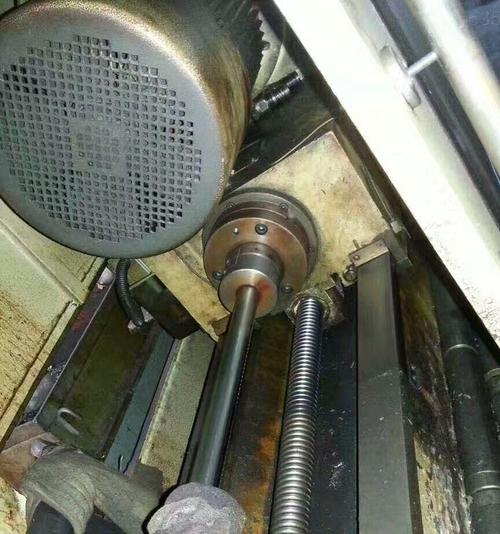
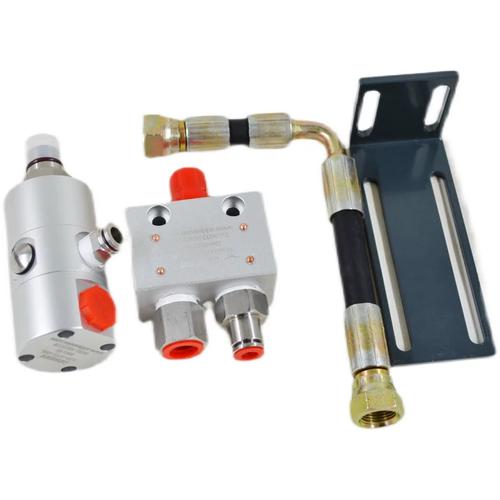
深孔钻机床核心技术解析 主轴中心出水、旋转接头与梭动阀A10
一、深孔钻机床的加工挑战与核心需求
深孔钻加工通常指孔深与孔径之比大于5的钻孔作业,在模具、液压缸、航空航天零部件等领域应用广泛。由于加工过程中刀具完全被工件包裹,切削液难以到达切削区,排屑和散热成为最大难题。因此,深孔钻机床必须依赖高压中心出水系统,将切削液通过主轴内部直接输送到钻头切削刃,实现冷却、润滑和强制排屑。
在这一系统中,主轴中心出水、旋转接头和梭动阀是三个关键部件,它们协同工作,决定了深孔钻加工的稳定性、效率和刀具寿命。
二、主轴中心出水:高压切削液的必经之路
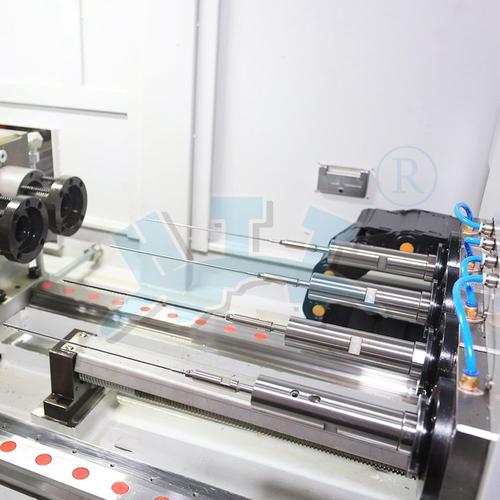
主轴中心出水是指切削液从机床主轴后端进入,经过主轴内孔、拉钉、刀柄,最终从钻头内冷孔喷出的通道。深孔钻加工要求切削液压力通常在3~10 MPa,高端应用甚至达到20 MPa以上。
技术要点
- 密封性:主轴高速旋转时,内部通道必须保持高压无泄漏,否则压力损失会导致排屑不畅。
- 动平衡:中心出水结构会增加主轴旋转部件的复杂性,必须保证动平衡等级,避免高速振动。
- 通道设计:内孔直径和过渡圆角需优化,减少压力损失和涡流。
好货加工中心在深孔钻机床的主轴设计中,通常采用一体化内冷主轴,配合高精度拉钉和刀柄,确保从主轴到刀尖的完整高压通路。
三、旋转接头:静止与旋转之间的高压密封桥梁
旋转接头安装在主轴后端,作用是将来自机床外部静止管路的切削液导入高速旋转的主轴内孔。它是中心出水系统的“咽喉”部件,也是最容易发生泄漏和磨损的部位。
深孔钻对旋转接头的要求
- 高压承受能力:一般要求耐压5~15 MPa,高压型可达30 MPa。
- 高速适应性:主轴转速越高,密封摩擦热越大,需采用平衡型密封或非接触式密封。
- 长寿命:深孔钻加工连续时间长,旋转接头需具备耐磨、耐腐蚀特性。
- 防泄漏:即使微量泄漏也会导致压力下降,影响排屑。
好货加工中心常选用进口或高端国产旋转接头,采用碳化硅/硬质合金密封副,并在管路中设置泄漏回收装置。
四、梭动阀A10:自动切换与压力控制的关键
梭动阀是一种液控换向阀,在深孔钻机床中主要用于中心出水与外部冷却之间的自动切换,以及高压/低压回路的转换。A10是常见型号之一,属于板式或管式梭阀,具有结构紧凑、响应快、密封可靠的特点。
A10梭动阀在深孔钻系统中的作用
- 双路切换:当机床从普通钻孔切换到深孔钻时,梭动阀自动将切削液从外部喷嘴切换到主轴中心出水;反之亦然。
- 压力优先:当两路均有压力时,梭动阀优先导通高压侧,防止低压侧倒灌。
- 保护主轴:在非深孔钻工况下,切断中心出水,避免主轴内部长期承受高压。
技术参数示例(A10典型值)
- 最大工作压力:25 MPa
- 额定流量:20~40 L/min
- 开启压力:0.3~0.5 MPa
- 密封材料:丁腈橡胶或氟橡胶
在实际应用中,梭动阀A10常与溢流阀、蓄能器配合,形成稳定的高压供水回路。
五、系统集成与维护建议
深孔钻机床的中心出水系统是一个有机整体,主轴、旋转接头、梭动阀、高压泵、过滤装置必须匹配。以下为维护要点:
- 切削液清洁度:高压系统对颗粒敏感,建议过滤精度≤20 μm,定期更换滤芯。
- 旋转接头检查:每500小时检查泄漏和密封磨损,必要时更换密封件。
- 梭动阀A10维护:每半年清洗阀芯,检查O形圈,防止卡滞。
- 主轴内孔清洗:定期用清洗油冲洗,防止切屑堵塞内冷通道。
- 压力监控:在旋转接头入口和主轴出口设置压力传感器,实时监测压差,异常时报警。
六、
深孔钻加工的效率与质量,很大程度上取决于主轴中心出水、旋转接头和梭动阀A10等关键部件的协同表现。好货加工中心机床在这些细节上的设计与选型,直接决定了深孔钻工艺的可靠性与经济性。对于用户而言,理解这些部件的工作原理与维护要求,有助于充分发挥机床潜能,延长刀具寿命,降低综合成本。在选购或改造深孔钻机床时,应重点关注中心出水系统的压力等级、密封性能和切换逻辑,确保满足实际加工需求。
如若转载,请注明出处:http://www.xxwudeli.com/product/57.html
更新时间:2026-10-09 21:23:45