普通机床深孔加工与摇臂钻深孔钻加工技术解析
在机械制造领域,深孔加工一直是一项技术难度较高的工艺。通常将孔深与孔径之比大于5的孔称为深孔,而 ratio 超过10的则属于典型深孔。深孔加工面临排屑困难、散热差、钻头刚性不足等挑战。本文将围绕普通机床深孔加工、模具深孔钻加工、摇臂钻深孔钻加工以及深孔钻机床展开分析,帮助读者全面了解这一加工工艺。
一、普通机床深孔加工的特点与难点
普通机床(如普通车床、铣床、钻床)通常并非为深孔加工专门设计。在普通机床上进行深孔加工,需依赖加长钻头(如麻花钻、枪钻)以及合理的工艺措施。主要难点包括:
- 排屑不畅:深孔内切屑难以排出,容易堵塞,导致钻头折断或加工表面质量下降。
- 冷却润滑困难:切削液难以到达切削区,刀具磨损快,工件热变形大。
- 钻头刚性差:长径比大,钻头易偏斜,造成孔轴线弯曲或孔径超差。
为应对这些问题,操作者常采用分级进给、定期退刀排屑、使用高压切削液等方式。普通机床深孔加工适用于单件、小批量或精度要求不高的场合。
二、模具深孔钻加工的关键技术
模具行业中,深孔常用于冷却水道、顶针孔、浇口套孔等。模具深孔钻加工要求孔位精度高、表面粗糙度低,且不能损伤模具型腔。常用方法有:
- 枪钻加工:适用于φ3~φ20mm的深孔,长径比可达100以上。枪钻采用高压内冷,排屑通畅,孔直线度好。
- BTA深孔钻:适用于φ12~φ65mm的深孔,效率高,但需专用机床和高压冷却系统。
在模具深孔加工中,需注意:
- 合理选择切削参数:转速、进给量需根据材料(如P20、718、H13等)调整。
- 保证冷却液压力与流量:一般要求压力≥5MPa,流量充足。
- 控制入口偏差:采用导向套或预钻定心孔,防止钻头引偏。
三、摇臂钻深孔钻加工的应用
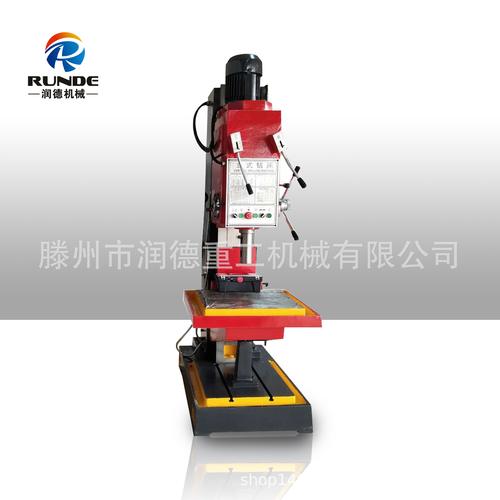
摇臂钻床是一种通用性强的孔加工设备,常用于大型模具、重型机械的深孔加工。摇臂钻深孔钻加工的特点:
- 灵活性高:摇臂可旋转、升降,便于对准大型工件上的不同孔位。
- 加工范围广:可加工孔径从几毫米到几十毫米,深度可达数百毫米。
- 成本较低:相比专用深孔钻机床,摇臂钻投资小,适合中小批量生产。
但摇臂钻刚性有限,加工深孔时需注意:
- 使用专用深孔钻头(如加长麻花钻、枪钻)并配合高压冷却。
- 采用工件移动或钻头引导装置,减少振动。
- 合理设置进给速度,避免钻头过载。
四、深孔钻机床:专业化的解决方案
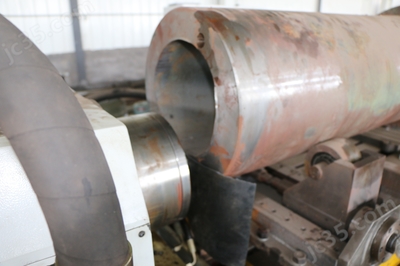
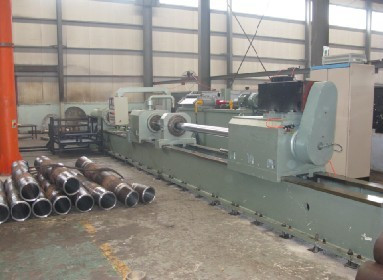
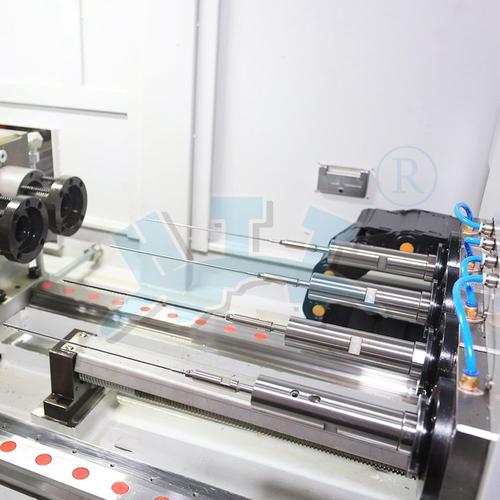
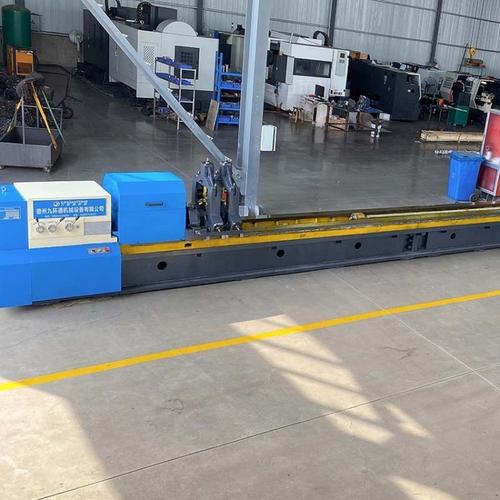
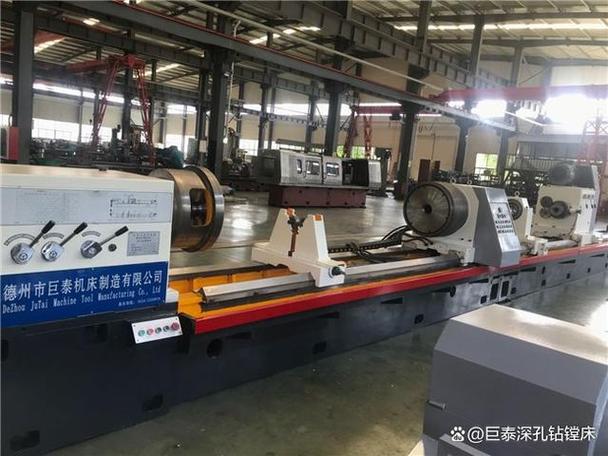
当深孔加工精度、效率要求较高时,深孔钻机床是最佳选择。深孔钻机床(如枪钻机床、BTA深孔钻床、珩磨机床)专为深孔加工设计,具备以下优势:
- 高刚性结构:床身、主轴系统刚性强,减少振动。
- 高压冷却系统:压力可达10MPa以上,确保排屑和冷却。
- 精密导向:采用导向套、中心架等,保证孔直线度。
- 自动化程度高:可配数控系统,实现自动进给、退刀、排屑。
深孔钻机床广泛应用于航天、汽车、液压、模具等行业,可加工φ1~φ1000mm的深孔,长径比可达200以上。
五、结论
普通机床深孔加工、模具深孔钻加工、摇臂钻深孔钻加工各有适用范围。普通机床适合简单、低精度的深孔;模具深孔钻加工需优先考虑枪钻或BTA工艺;摇臂钻适合大型工件的灵活深孔加工;而深孔钻机床则是高精度、高效率深孔加工的核心装备。实际生产中,应根据工件材料、孔径、孔深、精度要求及批量,选择最经济的加工方案。只有合理选用设备与工艺,才能有效解决深孔加工中的排屑、冷却和直线度难题,确保产品质量与生产效率。
如若转载,请注明出处:http://www.xxwudeli.com/product/56.html
更新时间:2026-10-09 07:41:00