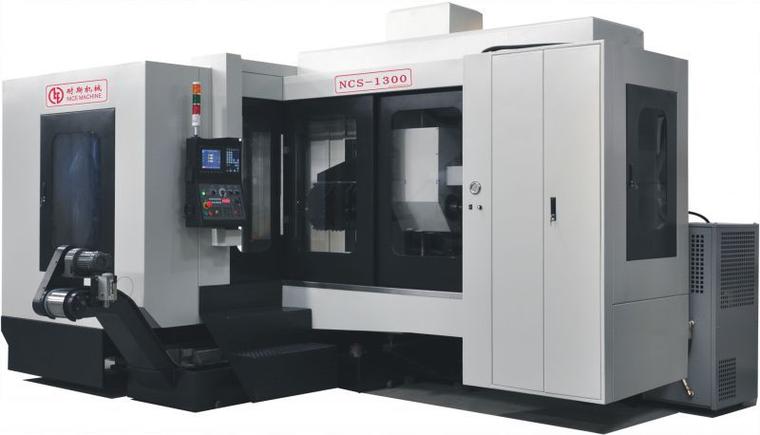
K系列卧式深孔钻与550硬质合金枪钻 国产深孔加工定制与修磨一体化解决方案
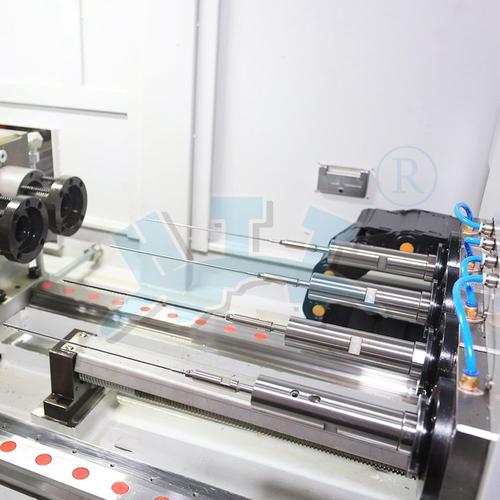
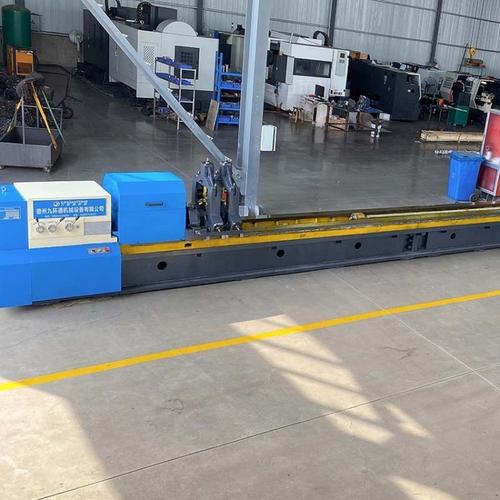
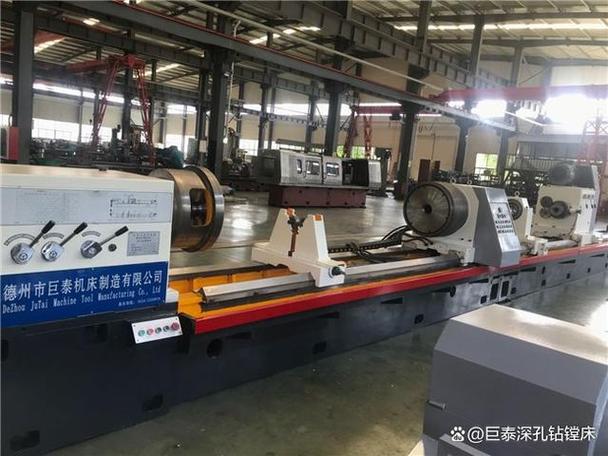
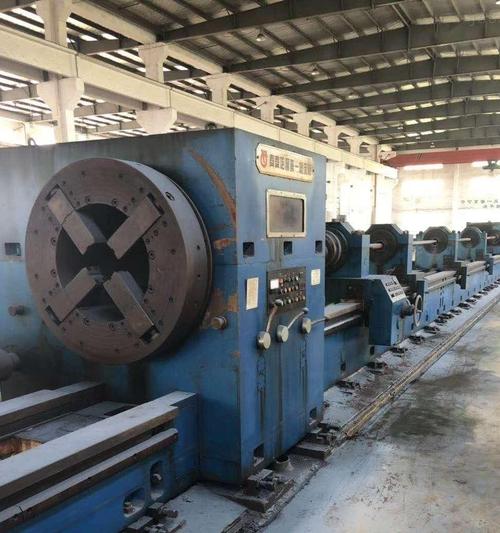
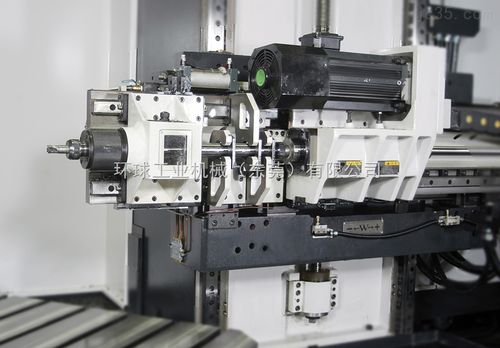
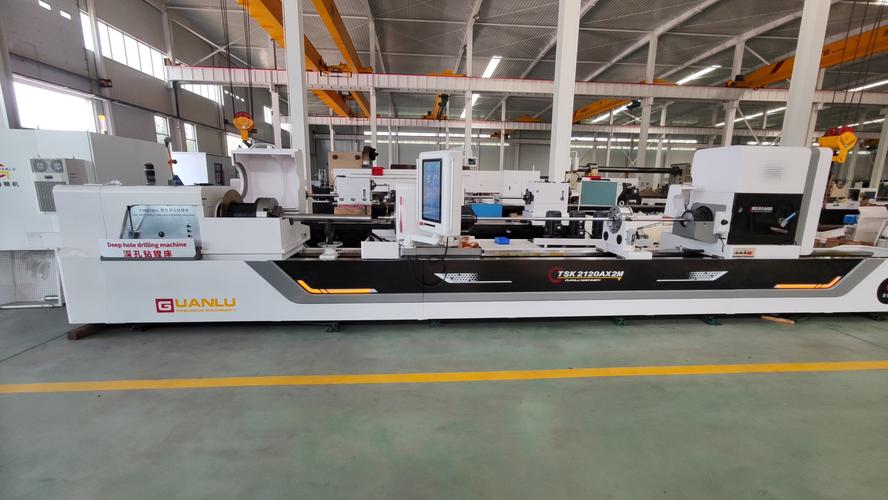
1. 深孔加工的核心装备:K系列卧式深孔钻机床\n\n在航空航天、模具制造、油缸液压、医疗器械等领域,深孔加工(孔深与孔径比大于5,甚至高达100以上)一直是制造环节中的关键难点。K系列卧式深孔钻机床专为这类高精度、高效率需求设计,采用水平布局,工件旋转与刀具进给相结合,配备高压冷却系统排屑,能够稳定加工Φ2mm~Φ40mm、深度达2000mm的深孔。\n\nK系列机床主体采用高强度铸铁树脂砂造型,导轨经过超音频淬火与精密磨削,确保护长期刚性。数控系统可选配西门子、发那科或广数系统,实现钻孔、扩孔、铰孔、镗孔等多工序复合。其核心优势在于:加工孔径精度可达IT8~IT11,孔直线度≤0.1mm/1000mm,表面粗糙度Ra≤1.6μm,是替代进口深孔钻机床的国产优选。\n\n## 2. 550硬质合金枪钻:硬材料深孔的主力刀具\n\n枪钻(Gun Drill)是深孔加工中最经典的刀具结构,而550硬质合金枪钻(通常指刀头材质为钨钴类硬质合金,如YG8、YG10X,或细晶粒合金牌号)专为高硬度、高耐磨场景设计。其典型参数包括:\n- 适用孔径范围:Φ3mm~Φ40mm(根据定制需求可达更大)\n- 钻孔深度:可达孔径的100倍(需分级进给与高压冷却)\n- 刀头结构:单刃或双刃,带内外冷却孔,V型或双平面排屑槽\n\n550表示其硬度或牌号特性(不同厂商命名略有差异,但核心指硬质合金等级在HRA89~HRA92之间),能够加工合金钢、不锈钢、钛合金、铸铁、甚至HRC50以上的淬硬钢。枪钻的切削原理是利用刀头外刃与内刃的偏心设计,使切屑从V型槽中挤压排出,同时高压切削液(压力通常为4~15MPa)从内外角度冲刷冷却。\n\n实践证明:在加工Φ10mm×1000mm的42CrMo深孔时,550硬质合金枪钻的寿命可达到普通高速钢枪钻的5~8倍,且孔壁粗糙度稳定在Ra0.8~1.6μm。\n\n## 3. 定制与国产深孔枪钻:从非标到批量的灵活性\n\n国产深孔枪钻已经不是“低端”代名词。以珠三角、长三角为代表的刀具企业,已具备完整的硬质合金枪钻定制能力,包括:\n- 非标尺寸:直径Φ2.5、Φ7.8、Φ19.05、Φ31.75等非常规规格\n- 柄部形式:直柄、锥柄、V型柄、螺纹柄,适配不同K系列机床接口\n- 内冷方式:单内冷、双内冷、内冷+外冷复合\n- 槽型优化:针对不同材料(铝合金、不锈钢、高温合金)定制排屑槽角度与刃口处理\n\n定制流程通常包括:图纸确认→刀具设计(选用硬质合金棒料,如Sandvik、株硬或自产牌号)→五轴磨削→刃口钝化→涂层(TiAlN、TiCN、DLC可选)→检测。与小批量进口枪钻相比,国产定制可将交货周期压缩至7~15天,成本降低30%~50%。\n\n## 4. 修磨枪钻:延长寿命与降低综合成本的关键\n\n枪钻的昂贵不仅在于制造,更在于使用磨损后的处理。一把硬质合金枪钻经正确重磨可循环使用8~12次,单次修磨费用仅为新刀价格的10%~20%。专业修磨枪钻需要关注以下几点:\n- 刀尖几何 angles:保持原有偏心距、内外刃角度、锋角(通常120°~140°)与倒锥\n- 冷却孔位置:不允许切削液出口处出现毛刺或堵塞\n- 外圆磨损:需复查导向块(支撑条)尺寸,必要时更换或喷涂硬质合金\n- 刃口强化:重磨后拉出负倒棱(如0.05mm×20°)以提高抗崩刃能力\n\n目前国内领先的修磨服务商已引入CNC工具磨床+激光测量,可对K系列机床兼容的枪钻实现μm级刃磨精度。对于批量深孔加工企业(如汽车连杆、液压阀块、模具水路),建\
如若转载,请注明出处:http://www.xxwudeli.com/product/53.html
更新时间:2026-10-05 18:43:33